Литье под высоким давлением компонентов трансмиссии в настоящее время является ведущим процессом прецизионного формования в таких секторах, как автомобили на новых источниках энергии, промышленные трансмиссии и интеллектуальное оборудование. Благодаря своим преимуществам, таким как высокая эффективность, высокая точность и высокая стабильность, он стал основным решением для массового производства литья под давлением трансмиссий из алюминиевых сплавов.
Как высокотехнологичный производитель, специализирующийся на
прецизионном литье под давлением и механической обработке , Euyik использует проверенные производственные линии HPDC и системы качества EN9100/ISO9001, чтобы сосредоточиться на индивидуальном производстве трансмиссионных отливок из алюминиевых сплавов. Интегрируя прецизионную обработку с ЧПУ, компания предоставляет универсальные решения для производства компонентов HPDC в различных отраслях. В этой статье основное внимание уделяется процессу HPDC, подробному описанию выбора материалов, рабочих процессов, контроля точности и реальных случаев массового производства.
1. Основные определения и функциональные характеристики деталей HPDC трансмиссии.
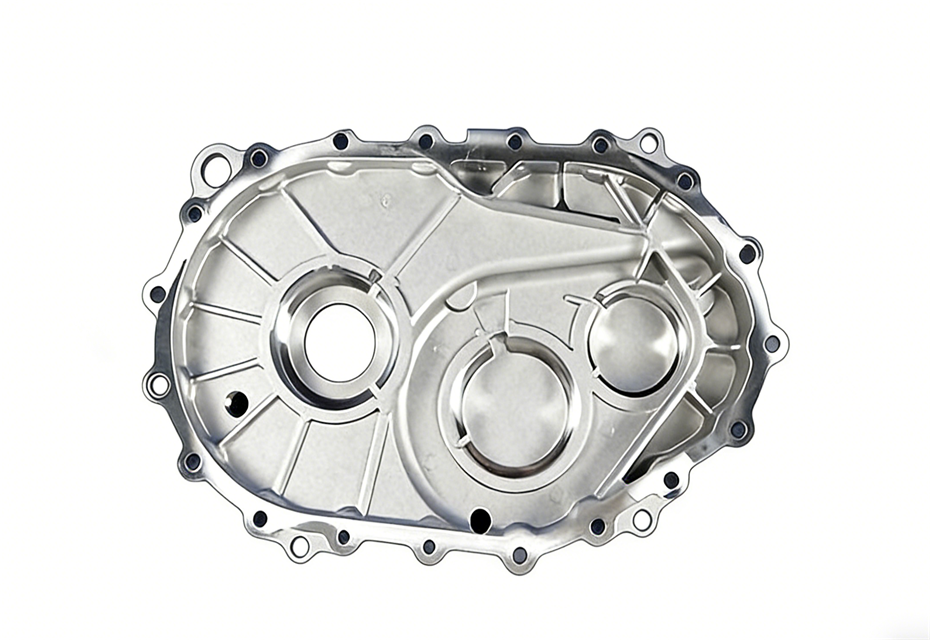
Детали трансмиссии HPDC из алюминиевого сплава представляют собой структурные компоненты трансмиссионной системы, изготовленные как единое целое посредством процесса литья под высоким давлением. К ним относятся основные компоненты, такие как корпуса трансмиссии, кожухи коробки передач, торцевые крышки трансмиссии и корпуса приводов привода. Они устраняют необходимость в сложных этапах вторичного литья или формования и идеально подходят для крупносерийного прецизионного массового производства.
Ключевые функциональные преимущества: Интегрированная формовочная конструкция обеспечивает высокую жесткость и значительный вес. Такие элементы, как отверстия для подшипников, монтажные фланцы и уплотнительные канавки, могут быть точно учтены во время литья. Это эффективно обеспечивает целостность уплотнения, рассеивание тепла и устойчивость к вибрации во время работы высокоскоростной трансмиссии, что делает его основной облегченной альтернативой традиционным чугунным деталям.
2. Выбор материала: специализированные алюминиевые сплавы для трансмиссии HPDC.
Чтобы удовлетворить специфические характеристики формования и эксплуатационные требования деталей трансмиссии HPDC, Euyik использует
алюминиевые сплавы для литья под давлением, соответствующие отраслевым стандартам. Эти материалы обладают превосходной текучестью, обеспечивают полное заполнение формы и приводят к низкому уровню дефектов, что делает их пригодными для длительной эксплуатации с большими нагрузками, необходимой для различных систем трансмиссии:
• Алюминиевый сплав AlSi9Cu3 для литья под давлением: основной материал для HPDC, он обеспечивает превосходную текучесть и способность к заполнению форм. Это позволяет идеально формировать сложные полости, ребра жесткости и тонкостенные конструкции внутри трансмиссии. Обладая высокой термической стабильностью и выдающейся экономической эффективностью, он широко используется в массовом производстве корпусов коробок передач и коробок передач.
• Алюминиевый сплав AlSi12Cu1Fe для литья под давлением: обеспечивает превосходную точность размеров и превосходное качество поверхности, а также исключительную устойчивость к деформации. Он идеально подходит для высококачественных отливок трансмиссий с прецизионными точками сборки и уплотнительными поверхностями, эффективно сводя к минимуму припуск, необходимый для последующей чистовой обработки.
Сертификаты материалов доступны для всего сырья, что позволяет отслеживать полную партию и обеспечивает соответствие входным стандартам для аэрокосмической отрасли, новой энергетики и высокотехнологичного промышленного оборудования.
3. Процесс литья под высоким давлением сердечника для трансмиссий
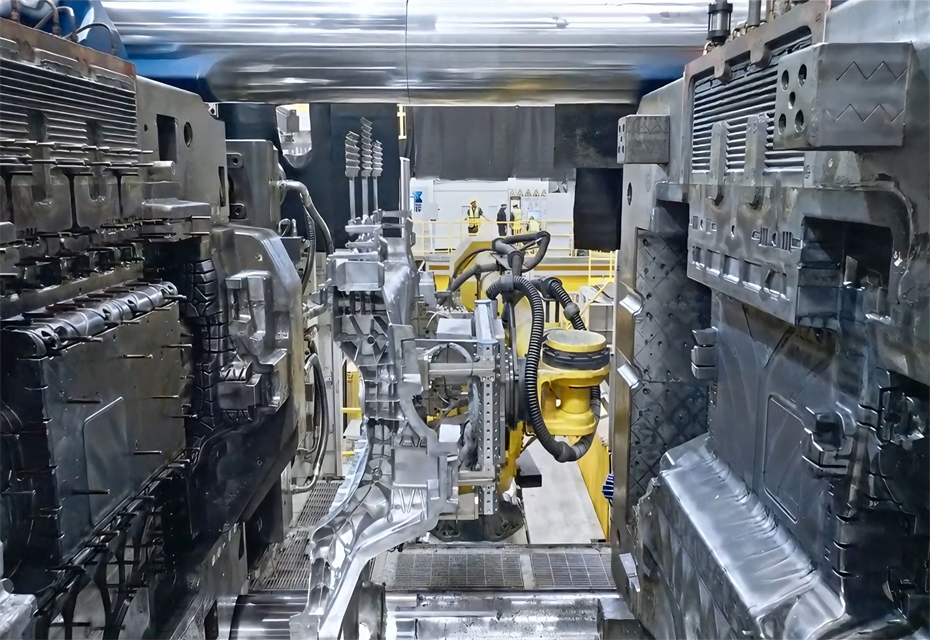
В процессе литья под высоким давлением используется высокоскоростной впрыск под высоким давлением (50–200 МПа) для заполнения формы и формирования сложных передаточных структур за один этап. Обладая высокой эффективностью производства и превосходной стабильностью размеров, этот процесс является оптимальным для массового производства прецизионного литья под давлением и служит методом стержневого литья компании Euyik. Полный рабочий процесс массового производства выглядит следующим образом:
• Предварительный нагрев пресс-формы и контроль температуры: Точный контроль температуры пресс-формы устраняет типичные дефекты литья под давлением, такие как холодные сколы, следы текучести и горячие трещины, обеспечивая равномерное формирование корпуса трансмиссии.
• Плавка и рафинирование алюминиевых сплавов. Высокотемпературная плавка в сочетании с дегазацией и удалением окалины измельчает зерна сплава и повышает внутреннюю плотность отливки. Это предотвращает образование пор и включений, обеспечивая несущую способность трансмиссии и уплотняющую способность.
• Высокоскоростное заполнение и формование под высоким давлением: инъекция под высоким давлением быстро заполняет полость формы, позволяя формовать комплексные передаточные конструкции, включая тонкие стенки, глубокие полости и множественные ребра, с точностью размеров, достигающей ± 0,1 мм.
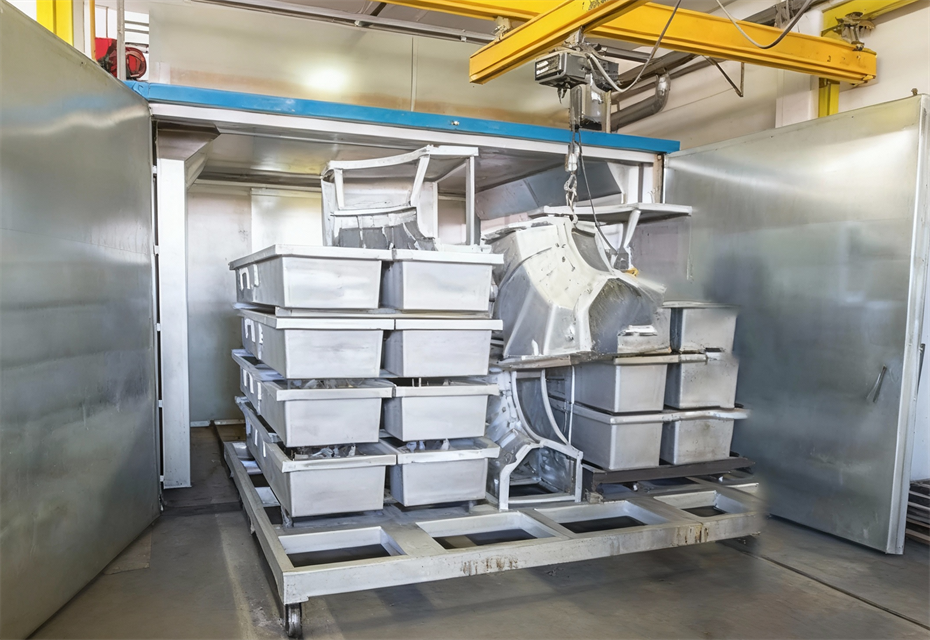
• Охлаждение, распалубка и удаление заусенцев: охлаждение с контролируемой температурой обеспечивает стабильность размеров и предотвращает деформацию; автоматическое удаление заусенцев удаляет заусенцы, сохраняя при этом критически важную точность сборки.
• Точная обработка на станке с ЧПУ: после литья необработанные детали передаются в цех с контролируемой температурой. 4-осевые и 5-осевые обрабатывающие центры с ЧПУ выполняют прецизионное фрезерование и расточку критически важных элементов, таких как отверстия подшипников, уплотнительные поверхности и монтажные фланцы, обеспечивая допуски на сердечник до ±0,002 мм.
4. Комплексная система контроля качества Euyik для литья под высоким давлением.
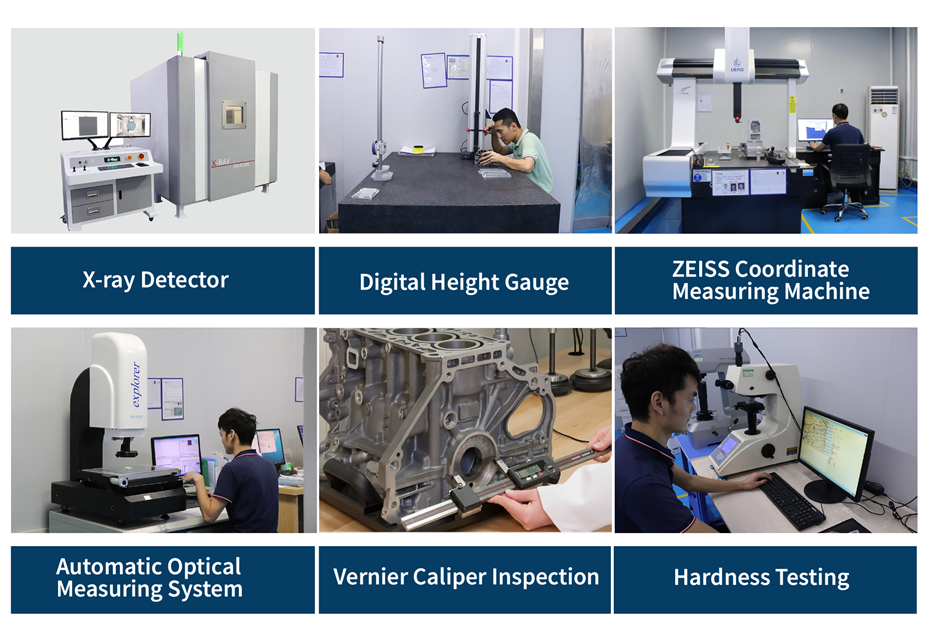
Чтобы решить проблемы поддержания точности размеров в партиях отлитых под давлением коробок передач, Euyik внедрил сквозной процесс контроля качества, основанный на системе качества аэрокосмического уровня EN9100. Эта система эффективно решает такие проблемы, как различия в цвете партии, смещение размеров и внутренние дефекты:
• Комплексный контроль необработанных отливок: 100% визуальный контроль готовых отливок для предотвращения попадания на стадию обработки дефектных деталей, таких как детали с пористостью, усадкой, деформацией или неполным заполнением.
• FAI (первая проверка изделия): завершение полноразмерной проверки и функциональной проверки первого изделия перед серийным производством; выдача отчета FAI и блокировка параметров процесса перед началом серийного производства.
• SPC (статистический контроль процесса): внедрение статистического контроля процесса на протяжении всего массового производства для мониторинга критических колебаний размеров в режиме реального времени и упреждающего предотвращения отклонений в точности партии.
• Окончательный контроль КИМ: использование высокоточных координатно-измерительных машин (КИМ) для проверки геометрических допусков, таких как плоскостность, соосность и точность позиционирования, что обеспечивает взаимозаменяемость сборки и точность уплотнения.
• Полная отслеживаемость процесса: Комплексное архивирование партий материалов, параметров процесса и данных контроля для удовлетворения требований аудита и отслеживания в высокотехнологичных отраслях.
5. Примеры практического производства литья под высоким давлением коробок передач.
Опираясь на реальные проекты Юика, сочетающие литье под высоким давлением и прецизионную обработку, мы представляем три избранных примера литья под давлением редукторов, охватывающих основные применения в промышленной трансмиссии, новой энергетике и оборудовании автоматизации:
Практический пример 1: Корпус, отлитый под высоким давлением, для коробки передач промышленной трансмиссии
Требования к проекту: Изготовленный на заказ корпус коробки передач из алюминиевого сплава для промышленных редукторов трансмиссии. Требования включали цельное литье под давлением, высокую жесткость конструкции, отличные герметизирующие свойства, долговременную устойчивость к вибрации и экстремальным температурам, а также пригодность для массового производства.
Решение: Использован сплав AlSi9Cu3 для цельного литья под высоким давлением; оптимизированные системы вентиляции и охлаждения пресс-формы для устранения внутренней пористости; использовалась 5-осевая прецизионная обработка с ЧПУ для монтажных отверстий подшипников и уплотнительных поверхностей, строго контролируя допуски на плоскостность и диаметр отверстия.
Результаты проекта: Отливки достигли необходимой плотности без утечек и деформаций; стабильная стабильность размеров в разных партиях; полностью соответствует требованиям долгосрочного обслуживания промышленных редукторов; добились стабильных поставок в больших объемах.
Практический пример 2: Корпус привода, отлитый под высоким давлением, для трансмиссионных систем
Требования к проекту: корпус привода, являющийся основным компонентом новых систем передачи энергии, имеет сложную конструкцию с множеством полостей и точек крепления. Это требует чрезвычайно высокой точности позиционирования отверстий и соосности сборки, а также исключения отклонений от партии к партии.
Решение: литье под высоким давлением используется для формирования сложной конструкции полости и ребер как единого целого, что сводит к минимуму ошибки сборки. Многоосевая прецизионная обработка выполняется в цехе с контролируемой температурой, включая целевые проверки размеров, критичных к качеству (CTQ), и статистический контроль процесса (SPC).
Результаты проекта: Детали демонстрируют отличную сборку, плавную работу и превосходную стабильность партии. Они успешно заменяют импортные прецизионные литые детали, существенно снижая затраты клиента на закупки.
Практический пример 3: Торцевая крышка, отлитая под высоким давлением, для новых энергетических редукторов
Требования к проекту: Литая под давлением торцевая крышка для редукторов транспортных средств на новых источниках энергии, требующих легкой конструкции, сочетающей в себе прочность на сжатие, демпфирование вибрации и пыленепроницаемые уплотнительные возможности для условий эксплуатации на высоких скоростях.
Решение: используется легкое литье под высоким давлением с оптимизированной толщиной стенок для снижения веса и повышения эффективности. Для уплотнения канавок и монтажных отверстий применяется прецизионная обработка после литья, дополненная анодированной поверхностью для повышения устойчивости к коррозии и износу.
Результаты проекта: Деталь соответствует стандартам облегчения для транспортных средств на новых источниках энергии, ее уплотнительные и механические свойства полностью соответствуют спецификациям. Он подходит для массового производства в больших объемах и широко используется в оборудовании для передачи электропривода новой энергии.
6. Заключение
Литье алюминиевых сплавов под высоким давлением является оптимальным процессом для массового производства конструктивных элементов трансмиссии. Качество формовки, стабильность размеров и срок службы деталей зависят от строгого контроля процесса литья под давлением и возможностей точной обработки.
Euyik специализируется на комплексном производстве литья под высоким давлением. Используя проверенные методы литья под давлением, прецизионные системы обработки и стандартизированные процессы контроля качества, компания предоставляет клиентам комплексные услуги по индивидуальной настройке литых деталей трансмиссии, включая литье под высоким давлением, прецизионную механическую обработку и обработку поверхности, чтобы последовательно поставлять высокоточные, высоконадежные, литые детали премиум-класса.