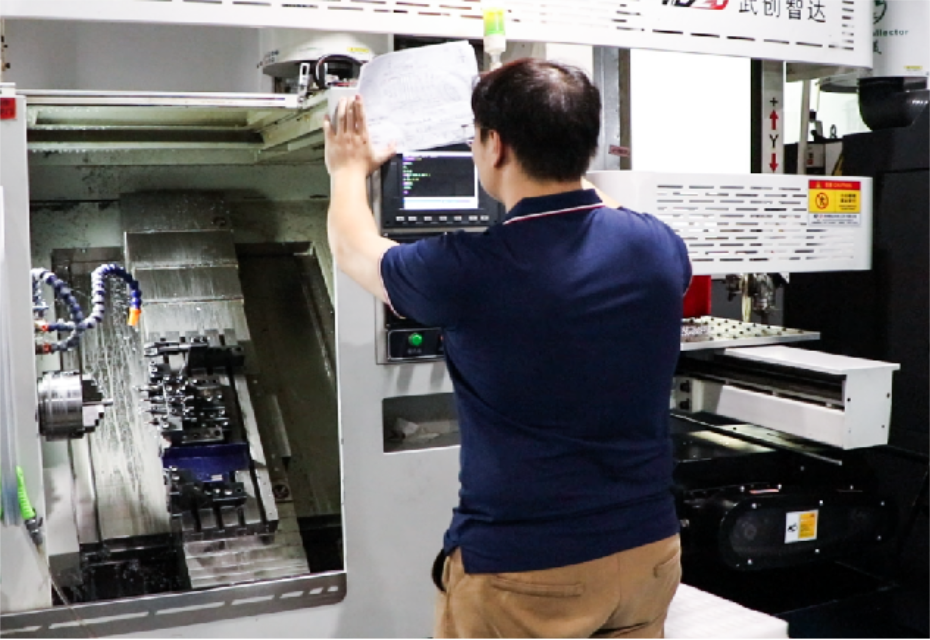
Благодаря высокому соотношению прочности к весу, превосходной теплопроводности и естественной коррозионной стойкости алюминиевые сплавы являются основным материалом для изготовления прецизионных компонентов в высокотехнологичных отраслях производства, таких как аэрокосмическая промышленность, оптоэлектронная связь и промышленная автоматизация.
Прецизионная токарная обработка обычно является основным процессом обработки вращающихся алюминиевых деталей, таких как втулки, корпуса клапанов и разъемы. В этой статье основное внимание уделяется практической реализации прецизионной токарной обработки алюминиевых компонентов. Опираясь на более чем десятилетний опыт Юика в области высокоточной обработки алюминия, мы систематически разбираем практические подходы, охватывая все: от характеристик материалов и контроля процесса до проверки качества.
1. Две основные проблемы прецизионного точения алюминиевых деталей.
Проблемы точности, возникающие при токарной обработке алюминия, в основном связаны с конфликтом между свойствами материала и требованиями высокой точности; это также является основной причиной плохой последовательности при массовом производстве.
(1) Мягкий и липкий материал, склонный к образованию наростов (BUE).
Алюминиевые сплавы обладают высокой пластичностью и подвергаются значительной деформации при резании. На низких и средних скоростях резания стружка легко прилипает к режущей кромке, образуя наросты (BUE). Этот BUE неоднократно ломается и преобразуется, царапая поверхность заготовки и ухудшая шероховатость поверхности. Это также смещает эффективное положение режущей кромки, что приводит к ошибкам в размерах — проблема, особенно критическая для глянцевых сопрягаемых поверхностей и прецизионных уплотняющих поверхностей.
(2) Высокий коэффициент теплового расширения и риск механической деформации.
Коэффициент теплового расширения алюминиевого сплава примерно в два раза выше, чем у стали. Накопление тепла во время резки приводит к расширению заготовки; при охлаждении и сжатии размеры часто выходят за пределы допуска. Для тонкостенных гильз и тонких валов неравномерный нагрев может привести к отклонениям по круглости и соосности. Кроме того, сдвиги исходных данных между этапами обработки и упругая деформация, вызванная зажимом, могут еще больше увеличить погрешности точности.
2. Точное соответствие режущих инструментов и параметров.
Режущие инструменты и параметры составляют основу точного точения; целенаправленная оптимизация, основанная на специфических свойствах алюминия, необходима для контроля качества резки на начальном этапе.
(1) Выбор инструмента для обработки алюминия
На завершающем этапе предпочтительны инструменты PCD (поликристаллический алмаз); конструкции с большими передними углами и острыми режущими кромками значительно снижают силы резания и существенно препятствуют образованию наростов на кромках (BUE). Для высокопрочных аэрокосмических алюминиевых сплавов, таких как 7075, можно выбрать твердосплавные инструменты высокой твердости со специальными покрытиями для обработки алюминия, чтобы сбалансировать стойкость инструмента и качество отделки поверхности. Режущие кромки должны оставаться острыми и без сколов, чтобы тупые кромки не сдавливали заготовку и не вызывали ее деформации.
(2) Прецизионный контроль параметров резки
Принята основная стратегия «высокоскоростной, малой подачи и послойного резания»: высокие скорости резания поддерживаются во время чистовой обработки, скорости подачи точно контролируются в зависимости от заданной шероховатости поверхности, а глубина резания поддерживается в диапазоне 0,1–0,5 мм. Многослойные проходы обеспечивают равномерный съем припуска, сохраняя эффективность обработки, сводя к минимуму накопление тепла за проход и снижая риск термической деформации.
(3) Интегрированные решения для охлаждения и смазки
Системы охлаждения и смазки, специально разработанные для обработки алюминия, используются для непрерывного удаления стружки и отвода тепла. Это предотвращает повторное задирание поверхности заготовки стружкой, снижает скорость износа инструмента и сохраняет стабильность точности режущей кромки.
3. Скоординированный контроль маршрутизации процессов и выполнения работ
Стабильность точности токарной обработки алюминиевых деталей на 70% зависит от первоначального проектирования технологического маршрута. Стратегии закрепления работ планируются одновременно в качестве основных контрольных точек на маршруте; только благодаря этой координации можно устранить смещения исходных данных и деформации обработки в источнике.
(1) Комплексное проектирование процессов для минимизации ошибок данных во время передачи
Технологические маршруты разработаны по принципу «одна установка, многооперационная формовка»: токарная обработка скользящей бабкой швейцарского типа используется для прецизионных валов малого диаметра, завершая токарную обработку, фрезерование пазов, сверление и нарезание резьбы за один цикл подачи; токарно-фрезерную композитную обработку применяют для деталей со сложными торцевыми характеристиками, что позволяет выполнять наружную токарную обработку и обработку торцевых отверстий одновременно за один установ; а 5-осевая одновременная обработка используется для дополнения операций по обработке деталей с неровными изогнутыми поверхностями.
(2) Последовательность многоуровневой обработки в сочетании со стратегиями многоуровневого зажима.
Применяется многоуровневая последовательность обработки, включающая черновую обработку, снятие напряжений, получистовую и чистовую обработку, сопровождаемую дифференцированным контролем зажима: во время черновой обработки используется высокая сила зажима для быстрого удаления припуска, за которым следует этап снятия напряжения после оставления равномерного припуска на чистовую обработку для снятия внутренних напряжений материала; получистовая обработка исправляет отклонения от исходных данных; во время чистовой обработки сила зажима снижается, а радиальный зажим заменяет осевая вспомогательная опора, чтобы минимизировать упругую деформацию алюминиевых деталей. В то же время для однопроходной формовки используется подход «малая глубина резания/параметр высокого блеска», чтобы контролировать усадку размеров, вызванную теплом резки.
(3) Унифицированные данные по всей технологической цепочке и стандартизированное позиционирование.
Принцип «трехсторонней унификации» — данные проектирования = данные обработки = данные контроля — строго соблюдается во всей технологической цепочке. После обработки базовой поверхности процесса все последующие операции используют эту же базу для позиционирования, что позволяет избежать произвольных изменений точек зажима. При мелкосерийном производстве используются циферблатные индикаторы для выравнивания и контроля биения каждой детали; для массового производства специальные приспособления с установочными штифтами обеспечивают стабильную, контролируемую повторяемость и исключают ошибки, связанные с ручным зажимом.
(4) Раннее вмешательство УФМ для упреждающего снижения рисков
Обзоры проектирования для технологичности (DFM) проводятся в начале проекта, оценивая возможность зажима наряду с планированием процесса. Рекомендации включают использование специальных зажимных лапок и оптимизацию градиентов толщины стенок для тонкостенных или сложных геометрических форм, а также сохранение точных припусков для последующей обработки поверхности, например анодирования. Эти меры снижают риски механической обработки и зажима на этапе проектирования, одновременно сокращая общий цикл поставки.
4. Комплексная постобработка готовых к использованию деталей.
Детали из алюминия, обработанные с высокой точностью, часто требуют обработки поверхности для повышения производительности; Euyik предоставляет комплексные комплексные услуги, избавляя клиентов от необходимости координировать свои действия с внешними поставщиками. Мы предлагаем ряд видов обработки поверхности, включая анодирование (натуральное, черное или твердое покрытие), пескоструйную обработку и никелирование, чтобы повысить износостойкость, коррозионную стойкость и эстетическую устойчивость. Кроме того, мы обеспечиваем очистку, защитную упаковку и стандартизированную маркировку, гарантируя готовность деталей к немедленной сборке после доставки и экономя клиентам время и затраты на связь, связанные с управлением несколькими поставщиками.
5. Типичные отраслевые применения прецизионной токарной обработки алюминия
Используя зрелые возможности прецизионной токарной обработки и комплексную систему управления процессом, Euyik поставляет высококачественные алюминиевые компоненты для различных секторов высокого класса.
(1) Аэрокосмическая промышленность
Мы поставляем прецизионные валы для навигационного оборудования, корпуса разъемов, монтажные кронштейны и другие компоненты. Весь наш процесс соответствует стандартам качества EN9100, и мы предоставляем отчеты о первой проверке изделий (FAI) и отслеживание всей партии для соответствия требованиям цепочки поставок в аэрокосмической отрасли.
(2) Оптоэлектроника и связь
Мы производим оправы объективов, оптико-механические конструктивные элементы и детали оптоволоконных разъемов. Мы строго контролируем соосность и исходные данные сборки, чтобы соответствовать высокоточным требованиям выравнивания оптического пути.
(3) Промышленная автоматизация
Мы поставляем прецизионные корпуса клапанов, приводные валы, крепления оборудования и другие детали. Мы обеспечиваем согласованность размеров партий и взаимозаменяемость компонентов, поддерживая долгосрочную и стабильную работу оборудования.
6. Заключение
Обладая более чем десятилетним опытом высокоточной механической обработки, Euyik обладает обширными возможностями, включая токарную, токарно-фрезерную и 5-осевую обработку. Мы предоставляем услуги полного жизненного цикла, начиная от проверки прототипа и мелкосерийных пилотных запусков и заканчивая стабильным массовым производством. Если у вас есть требования к прецизионному точению алюминия, пришлите нам чертежи и технические характеристики; Наша команда инженеров предоставит индивидуальное технологическое решение и точную расценку.