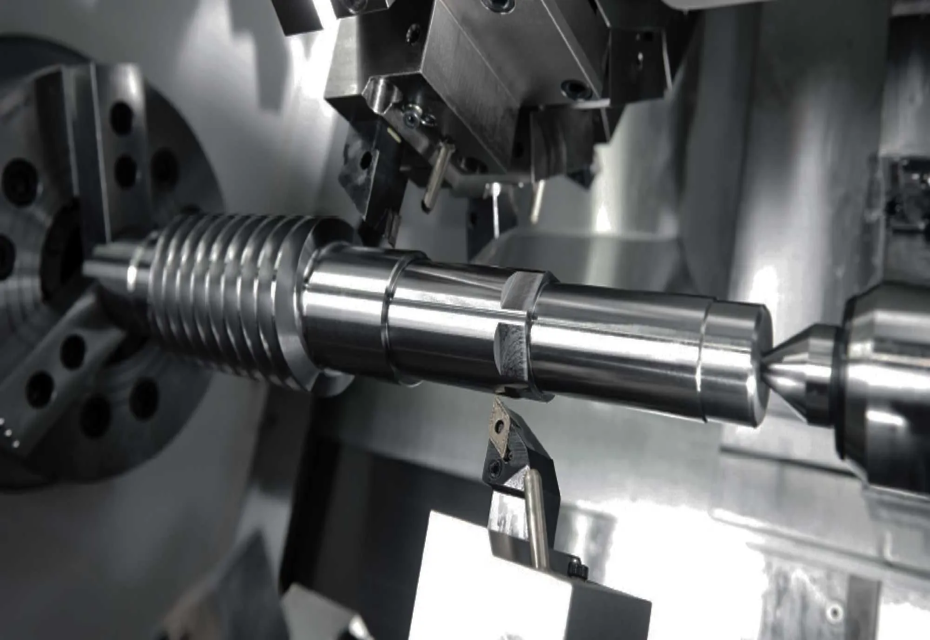
В высокотехнологичном производственном секторе токарная обработка с ЧПУ является основным процессом обработки прецизионных вращающихся компонентов, таких как валы, втулки и золотники клапанов. Однако крупносерийное непрерывное производство часто сталкивается с такими проблемами, как размерный дрейф, отклонения от соосности и плохая согласованность между партиями.
Хотя многие связывают эти проблемы с недостаточной точностью станков, на самом деле они вызваны тремя распространенными «слепыми пятнами» в управлении технологическими процессами. Опираясь на более чем десятилетний опыт Юика в высокоточной токарной обработке на станках с ЧПУ, мы раскрываем коренные причины этих проблем и представляем практические решения.
1. Слепая зона 1: Замена инструментов без контроля износа, что приводит к постепенному отклонению размеров.
При
токарной обработке на станке с ЧПУ инструмент остается в постоянном контакте с заготовкой, что приводит к постепенному износу режущей кромки. Без количественного управления сроком службы инструмента и мониторинга процесса (полагаясь вместо этого исключительно на опыт оператора при смене инструмента) легко столкнуться со сценарием, когда первые несколько десятков деталей находятся в пределах допуска, но последующие детали постепенно выходят за пределы спецификации. Это особенно актуально для мягких материалов, таких как алюминий, медь и их сплавы; наросты (BUE), образующиеся во время резки, изменяют эффективные размеры кромок, еще больше усугубляя размерные ошибки и колебания качества поверхности.
Чтобы решить эту проблему, ключевым моментом является переход от подхода «замена при поломке» к «систематическому контролю»:
Подбор инструмента с учетом материала: подбирайте марки инструмента и износостойкие покрытия для конкретных материалов, таких как алюминиевые сплавы, нержавеющая сталь, титановые сплавы и медные сплавы, чтобы продлить период стабильного резания у источника;
Количественное управление сроком службы инструмента: предварительно установленные пороговые значения срока службы для отдельных инструментов на основе характеристик детали и параметров резания, предписывающие замену инструмента при достижении предела, чтобы предотвратить дальнейшее использование инструментов после оптимального срока службы;
Динамический мониторинг тенденций процесса: отслеживайте критические изменения размеров с помощью статистического контроля процессов (SPC); выявляйте тенденции смещения для упреждающей корректировки смещений инструмента, тем самым выявляя аномалии до того, как детали выйдут за пределы допуска.
2. Слепое пятно 2: несовпадение исходных данных при выполнении нескольких операций, что приводит к потере контроля над геометрическими допусками.
Многие детали, обработанные на станках с ЧПУ, имеют сложную геометрию, например, торцевые отверстия, шпоночные канавки и нестандартные точки крепления, что требует нескольких этапов обработки или даже переноса на фрезерные станки. Отклонения позиционирования возникают при каждом зажиме; Поскольку ошибки накапливаются при нескольких передачах, конечная деталь часто не соответствует требованиям геометрической точности, таким как соосность и точность позиционирования. Кроме того, тонкостенные втулки и тонкие детали вала склонны к упругой деформации, вызванной чрезмерной силой зажима; после завершения механической обработки и последующего пружинения их размеры часто выходят за пределы допуска.
Ключом к решению этих проблем является минимизация количества операций зажима и унификация исходных данных обработки:
Консолидация процессов и производство за один установ. Для небольших прецизионных валов и штифтов используется точение продольно-скользящей бабки швейцарского типа, что позволяет выполнять все операции, такие как токарная обработка, фрезерование пазов, сверление и нарезание резьбы, за один цикл подачи. Для деталей со сложными характеристиками торцевой поверхности используется токарно-фрезерная композитная обработка для выполнения всех вращательных и торцевых элементов за одну установку, тем самым устраняя ошибки исходных данных, вызванные переносом деталей между несколькими процессами в источнике.
Стандартизация всего процесса зажима: калибровка приспособления и проверка исходных данных выполняются до начала массового производства. Серийное производство начинается только после того, как первое изделие пройдет полноразмерный контроль и будет подтверждено, что все геометрические и позиционные допуски соответствуют спецификациям. Для деталей, склонных к деформации, применяется ступенчатая стратегия усилия зажима: радиальная сила зажима снижается на этапе чистовой обработки, а осевая вспомогательная опора используется для минимизации упругой деформации.
3. Слепое пятно 3: отсутствие динамической компенсации термической деформации, что приводит к неравномерным колебаниям размеров.
После непрерывной работы токарного станка с ЧПУ шпиндель и ходовые винты подвергаются термическому удлинению из-за тепла трения; одновременно непрерывное накопление тепла резки внутри заготовки вызывает тепловое расширение и сжатие. Если механическая обработка ведется только с использованием начальных параметров настройки инструмента, возникают значительные размерные расхождения между деталями, изготовленными через один час работы, и деталями, изготовленными через четыре часа. Поскольку эти колебания не имеют предсказуемого характера, их трудно скорректировать с помощью одного параметра.
Хотя такие ошибки невозможно полностью устранить, их влияние можно значительно смягчить с помощью мер динамического контроля:
Упреждающий контроль температуры и прогрев оборудования: Прецизионные токарные операции проводятся в цехах с контролируемой температурой. После запуска выполняется стандартная процедура прогрева, а высокоточная обработка начинается только после стабилизации теплового состояния оборудования.
Активный контроль тепла резки: соответствующие системы охлаждения и смазки используются для постоянного отвода тепла из зоны резки, тем самым уменьшая величину теплового расширения заготовки.
Периодическая динамическая калибровка: во время крупносерийного производства основные размеры проверяются выборочно через фиксированные промежутки времени. Параметры компенсации инструмента корректируются синхронно с колебаниями температуры оборудования для динамической компенсации отклонений размеров, вызванных термической деформацией.
4. Сквозной цикл контроля качества: обеспечение базового уровня точности партии
Достижение стабильности партии при токарной обработке с ЧПУ требует гораздо большего, чем просто оптимизация отдельных этапов процесса; это требует систематического контроля всего рабочего процесса. Euyik строго придерживается стандартов управления качеством EN9100 и ISO9001, создавая комплексную цепочку контроля качества:
Стадия поступления материала: проверка марок материалов и сертификации для каждой партии, чтобы обеспечить полную отслеживаемость и предотвратить ошибки обработки, вызванные колебаниями свойств материала;
Стадия в процессе: строгое соблюдение протокола первой проверки изделия (FAI), проведение плановых проверок критически важных для качества функций (CTQ) и мониторинг стабильности процесса в режиме реального времени;
Заключительный этап проверки: выполнение полноразмерной проверки спецификаций GD&T (геометрические размеры и допуски) с использованием координатно-измерительных машин (КИМ), а также предоставление полных отчетов о проверке и документации по отслеживанию для каждой партии для соответствия требованиям соответствия в высокотехнологичных секторах, таких как аэрокосмическая промышленность и железнодорожный транспорт.
5. Заключение
Обеспечение точности при крупносерийной токарной обработке с ЧПУ зависит не столько от номинальной точности станка, сколько от систематического управления такими переменными, как износ инструмента, привязка заготовки и термическая деформация. Только взяв под контроль каждый потенциальный источник отклонений в процессе, можно добиться стабильной и долгосрочной поставки партий.
Используя возможности, включающие токарную и токарно-фрезерную обработку швейцарского типа, а также стандартизированную систему контроля качества,
Euyik выполняет заказы на прецизионную токарную обработку, охватывающую весь жизненный цикл продукта — от проверки прототипа до стабильного массового производства, — обеспечивая согласованность размеров и эксплуатационную надежность для нескольких партий деталей.