

Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

EN
Являясь поставщиком производственных услуг, специализирующимся на высококачественных нестандартных прецизионных деталях, Euyik обладает полным набором технологических возможностей, включая 5-осевую обработку, токарную обработку, токарно-фрезерную обработку, горизонтальное фрезерование с ЧПУ и литье под давлением. При поддержке систем полного контроля качества EN9100 и ISO9001 мы предоставляем решения для деталей, обработанных на станках с ЧПУ, от проверки прототипа до стабильного массового производства для клиентов из различных отраслей.
Обработка на станке с ЧПУ может адаптироваться к широкому диапазону геометрии деталей, среди которых следующие шесть категорий являются наиболее типичными типичными деталями, обработанными на станке с ЧПУ :
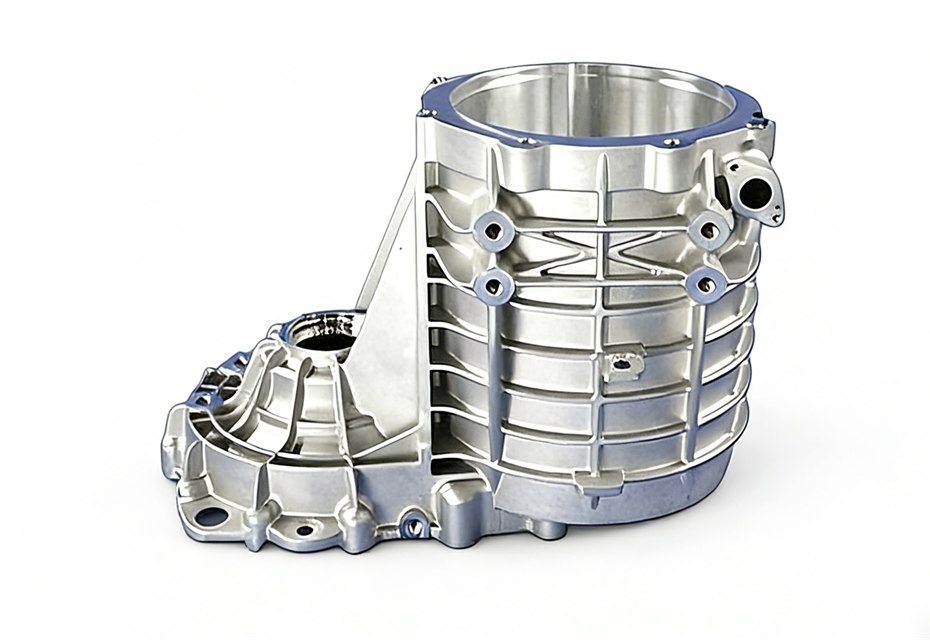
Детали корпусного типа, обработанные на станках с ЧПУ, обычно имеют внутренние полости, системы многогранных отверстий и сложные внутренние конструкции, такие как корпуса редукторов, корпуса насосов и камеры травления полупроводников. Они имеют определенные конструктивные пропорции по длине, ширине и высоте и предъявляют строгие требования к точности расположения, плоскостности и геометрическим допускам между элементами.
Такие детали обычно обрабатываются на фрезерных станках с ЧПУ или на 5-осевых обрабатывающих центрах. Крупные детали конструкции можно обрабатывать с помощью горизонтального фрезерования на станке с ЧПУ для эффективной многосторонней обработки. Для корпусов из алюминиевых сплавов также можно применить решение литья под давлением + прецизионную последующую обработку, чтобы сбалансировать структурную прочность и эффективность обработки. Во время обработки многопроцессные операции, такие как плоское фрезерование, растачивание и сверление, выполняются за один установ, а полноразмерный контроль с помощью КИМ (координатно-измерительной машины) выполняется для обеспечения точности положения каждой детали.
Детали вала, обработанные на станках с ЧПУ, центрируются по вращательно-симметричным конструкциям, включая внешние цилиндрические поверхности, конические поверхности, резьбы и уплотнительные канавки. Типичными примерами являются прецизионные приводные валы, штифты авиационных разъемов и стержни клапанов. Они являются основными компонентами для функций передачи и соединения, к которым предъявляются чрезвычайно высокие требования к концентричности, округлости и шероховатости поверхности.
Обычные валы обрабатываются токарной обработкой с ЧПУ, выполняя такие операции, как точение наружного диаметра, внутреннее растачивание, нарезание канавок и резьбы посредством программного управления. Для высокоточных валов малого диаметра применяется технология швейцарской токарной обработки, которая позволяет выполнять многопроцессную обработку за одну подачу для более стабильного контроля соосности. Для деталей с более высокими требованиями к точности можно добавить процесс шлифования для окончательной обработки.

Детали дискового и втулкового типа, обработанные на станках с ЧПУ, в основном представляют собой осесимметричные конструкции, включая фланцы, корпуса подшипников, втулки и торцевые крышки. К ним предъявляются строгие требования к точности отверстия, плоскостности торцевой поверхности и размерам уплотнительных канавок, которые напрямую влияют на герметичность соединений и точность сборки.
Для таких деталей токарная обработка на станке с ЧПУ является основным процессом для завершения базового формирования внешнего диаметра, внутреннего отверстия и торцевых поверхностей. Для деталей диска и втулки с монтажными отверстиями и позиционирующими канавками можно использовать фрезерно-токарную обработку для завершения всей обработки за один установ, избегая ошибок в исходных положениях, вызванных несколькими переносами, и обеспечивая стабильность геометрических допусков.

Детали неправильной формы, обработанные на станках с ЧПУ, представляют собой неоднородные конструкции, обычно содержащие сложные криволинейные поверхности, многогранные наклонные элементы и специальные контурные структуры. Они сложны в обработке, требуют смешанной обработки точек, линий и поверхностей на нескольких станциях, предъявляют высокие требования к точности контура и качеству поверхности.
Такие детали предпочтительно изготавливаются на 5-осевых обрабатывающих центрах одновременной обработки . Благодаря программному обеспечению CAM для планирования оптимальной траектории инструмента инструмент может приближаться к заготовке под любым углом, обеспечивая точную резку сложных изогнутых поверхностей и структур с глубокими полостями. В сочетании с проверкой первого изделия и внутрипроцессным контролем CTQ (критическое качество) обеспечивается согласованность обработки сложных функций.
Детали с несколькими отверстиями, обработанные на станках с ЧПУ, имеют большое количество систем отверстий разного диаметра, глубины и положения, например, корпуса гидравлических клапанов, встроенные блоки клапанов и монтажные кронштейны. К ним предъявляются строгие требования к точности размера отверстий, точности положения и перпендикулярности, а взаимное расположение отверстий напрямую влияет на сборку и реализацию функций.
Во время обработки, полагаясь на возможности точного позиционирования обрабатывающего центра, сверление, растачивание, нарезание резьбы и другие процессы выполняются в технологической последовательности. Для высокоточных систем отверстий применяется технология координатного растачивания, позволяющая строго контролировать допуск положения отверстия. Проверка основных размеров проводится в соответствии с планом проверки во время процесса, чтобы обеспечить стабильную точность положения отверстий партии.

Тонкостенные детали, обработанные на станках с ЧПУ, характеризуются тонкими стенками и низкой жесткостью, например, тонкостенные конструкционные детали аэрокосмической отрасли и прецизионные оптические корпуса. Они легко деформируются под действием сил резания и зажима во время обработки, предъявляют высокие требования к стабильности размеров и контролю геометрических допусков.
Применяется легкая стратегия резания с высокой скоростью шпинделя и небольшой глубиной резания в сочетании со специальной оснасткой для распределения усилия зажима и уменьшения деформации обработки. Там, где это возможно, используется токарно-фрезерная обработка , чтобы уменьшить количество установов и избежать деформации, вызванной повторным зажимом. Весь процесс осуществляется в цехе с постоянной температурой, чтобы уменьшить влияние термической деформации и обеспечить точность размеров тонкостенных деталей.
Вышеупомянутые шесть категорий являются наиболее типичными деталями, обрабатываемыми на станках с ЧПУ в промышленной сфере. В реальном производстве технологические решения можно гибко комбинировать в зависимости от геометрии детали.
Euyik охватывает полный спектр процессов обработки с ЧПУ и может настроить оптимальный маршрут обработки в соответствии со структурой, точностью и требованиями к партиям различных деталей. Опираясь на системы полного контроля качества и отслеживания процессов, мы поддерживаем полный цикл услуг: от прототипирования, пилотных запусков до крупномасштабного массового производства, обеспечивая стабильные и надежные прецизионные детали, обработанные на станках с ЧПУ, для различных высокотехнологичных областей.

September 11, 2026

October 01, 2026

September 23, 2026
Письмо этому поставщику
September 11, 2026
October 01, 2026
September 23, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.